


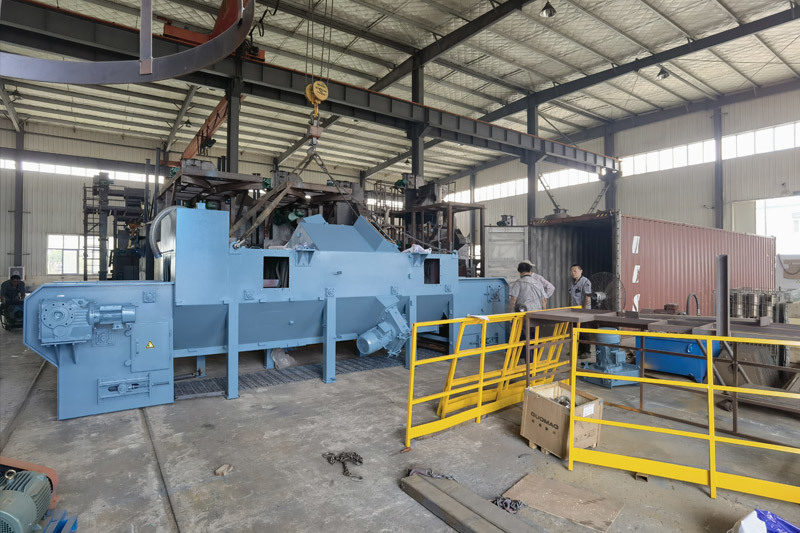
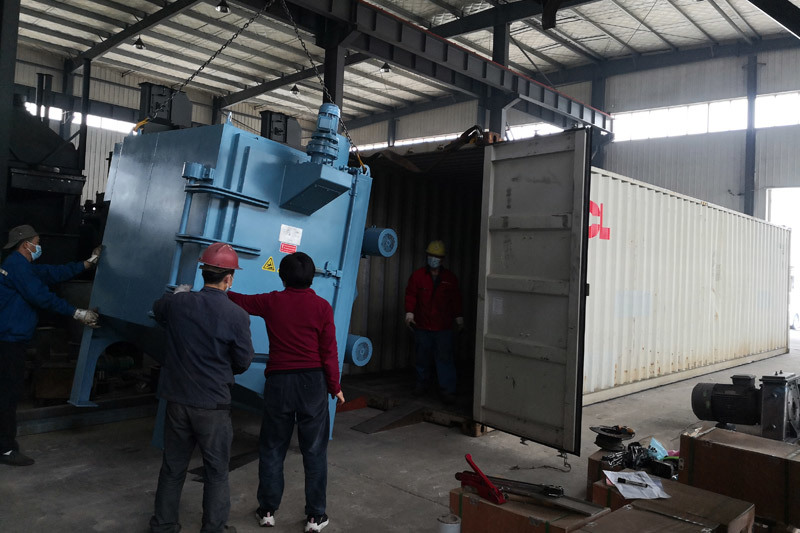
عمودی اسٹیل پلیٹ شاٹ بلاسٹنگ مشین اسٹیل پلیٹوں، چادروں اور طویل فلیٹ دھاتی اجزاء کی مسلسل سطح کی تیاری کے لیے بنائی گئی ہے۔ اسٹیل پلیٹوں کو بلاسٹنگ چیمبر کے ذریعے عمودی طور پر پہنچایا جاتا ہے جب کہ دھماکے کے پہیے اسٹیل شاٹ یا اسٹیل گرٹ کو سطحوں پر پروجیکٹ کرتے ہیں تاکہ زنگ، مل اسکیل، ویلڈنگ کی باقیات اور دیگر آلودگیوں کو دور کیا جاسکے۔
تکنیکی پیرامیٹرز
|
پیرامیٹر |
تفصیلات |
|
مشین کی قسم |
عمودی اسٹیل پلیٹ شاٹ بلاسٹنگ مشین |
|
پہنچانے کا طریقہ |
عمودی رولر کنویئر |
|
ورک پیس |
اسٹیل پلیٹ / اسٹیل شیٹ / فلیٹ میٹل اجزاء |
|
ورک پیس کی چوڑائی |
اپنی مرضی کے مطابق |
|
ورک پیس کی موٹائی |
اپنی مرضی کے مطابق |
|
ورک پیس کی لمبائی |
اپنی مرضی کے مطابق |
|
کنویئر کی رفتار |
سایڈست |
|
دھماکے کے پہیے کی مقدار |
درخواست پر منحصر ہے۔ |
|
بلاسٹ وہیل پاور |
درخواست پر منحصر ہے۔ |
|
کھرچنے والا |
اسٹیل شاٹ / اسٹیل گرٹ |
|
کنٹرول سسٹم |
PLC/HMI |
|
دھول جمع کرنا |
مربوط |
|
لوڈ ہو رہا ہے۔ |
دستی / خودکار |
|
ان لوڈنگ |
دستی / خودکار |
عمودی پہنچانے کا نظام
عمودی رولر کنویئر اسٹیل پلیٹ کو سپورٹ کرتا ہے کیونکہ یہ بلاسٹنگ چیمبر سے مسلسل گزرتا ہے۔ رولر سپیسنگ، پہنچانے کی رفتار اور کام کی اونچائی کا انتخاب پلیٹ کے طول و عرض، وزن اور پیداوار کی ضروریات کے مطابق کیا جاتا ہے۔
انلیٹ کنویئر پلیٹ کو بلاسٹنگ چیمبر میں لے جاتا ہے اور سطح کے علاج کے دوران ایک مستحکم پہنچانے کی پوزیشن کو برقرار رکھتا ہے۔ متغیر-اسپیڈ کنٹرول فیڈ کی شرح کو مطلوبہ صفائی کی شدت اور پیداوار کی رفتار کے مطابق ایڈجسٹ کرنے کی اجازت دیتا ہے۔
مشین کو بیچ لوڈنگ کے بجائے مسلسل مواد کے بہاؤ کے لیے ڈیزائن کیا گیا ہے۔ انلیٹ اور آؤٹ لیٹ کنویئرز کو موجودہ ہینڈلنگ آلات سے منسلک کیا جا سکتا ہے یا اسٹیل کی تیاری کی ایک بڑی لائن میں ضم کیا جا سکتا ہے۔
پلیٹ کی سطح کی صفائی
برش کی صفائی
بلاسٹنگ کے بعد اسٹیل پلیٹ کی سطح پر باقی کھرچنے والے ذرات کو ہٹانے کے لیے آؤٹ لیٹ پر گھومنے والا برش سسٹم نصب کیا جا سکتا ہے۔
ایئر بلو-آف
اگلے پروڈکشن کے عمل سے پہلے پلیٹ سے بقایا کھرچنے والی اور دھول کو ہٹانے کے لیے ایک ہائی پریشر ہوا اڑانے والا نظام استعمال کیا جا سکتا ہے۔
آؤٹ لیٹ کی صفائی
صفائی کی ترتیب کو بہاو کے عمل کے مطابق منتخب کیا جا سکتا ہے۔ اضافی صفائی خاص طور پر اس وقت مفید ہوتی ہے جب دھماکے والی پلیٹوں کو براہ راست پینٹنگ، کوٹنگ، ویلڈنگ یا معائنہ کے کاموں میں منتقل کیا جاتا ہے۔

دھول جمع کرنے کا نظام
دھول نکالنا
دھول جمع کرنے کا نظام بلاسٹنگ کے عمل سے پیدا ہونے والی ہوائی دھول کو ہٹاتا ہے اور بلاسٹنگ چیمبر کو کنٹرول شدہ منفی دباؤ میں رکھتا ہے۔
فلٹریشن
دھول کو منتخب فلٹریشن سسٹم کے ذریعے نکالی گئی ہوا سے الگ کیا جاتا ہے۔ کلیکٹر کی صلاحیت دھماکے کے پہیے کی ترتیب اور آپریٹنگ حالات سے مماثل ہے۔
سیل بند بلاسٹنگ چیمبر
بند چیمبر اور سگ ماہی کا انتظام مسلسل بلاسٹنگ کے دوران کھرچنے اور دھول پر مشتمل ہونے میں مدد کرتا ہے۔ معائنہ کے دروازے اور دیکھ بھال تک رسائی مشین کی ترتیب کے مطابق ترتیب دی جا سکتی ہے۔


اپنی مرضی کے مطابق عمودی اسٹیل پلیٹ شاٹ بلاسٹنگ مشینیں
ورکنگ چوڑائی اور اونچائی
مؤثر بلاسٹنگ چوڑائی اور مشین کھولنے کو زیادہ سے زیادہ پلیٹ کے طول و عرض کے مطابق ڈیزائن کیا گیا ہے۔ کام کی حد مختلف سٹیل پلیٹ سائز اور پیداوار کی ضروریات کے لئے اپنی مرضی کے مطابق کیا جا سکتا ہے.
کنویئر کی رفتار
کنویئر کی رفتار پلیٹ کی موٹائی، زنگ یا پیمانے کی حالت، کھرچنے والی ضروریات اور ہدف کی سطح کی صفائی کے مطابق ایڈجسٹ کی جا سکتی ہے۔ مطلوبہ پیداوار کی رفتار کا تعین اصل ورک پیس کی حالت کے ساتھ کیا جانا چاہیے۔
بلاسٹ وہیل کنفیگریشن
بلاسٹ وہیل کی مقدار، طاقت اور تنصیب کی پوزیشن کا انتخاب درکار بلاسٹنگ کوریج اور پیداواری صلاحیت کے مطابق کیا جا سکتا ہے۔ بھاری آلودگی یا زیادہ تھرو پٹ کے لیے وہیل کے مختلف انتظامات کی ضرورت پڑ سکتی ہے۔
لوڈنگ اور ان لوڈنگ
مینوئل فیڈنگ کو اسٹینڈ اکیلے آپریشنز کے لیے استعمال کیا جا سکتا ہے، جبکہ خودکار لوڈنگ اور ڈسچارج سسٹم کو مسلسل سٹیل پروسیسنگ لائنوں میں شامل کیا جا سکتا ہے۔


اکثر پوچھے گئے سوالات
سوال: کون سی سٹیل کی مصنوعات پر عملدرآمد کیا جا سکتا ہے؟
A: مشین بنیادی طور پر اسٹیل پلیٹوں، چادروں اور دیگر فلیٹ دھاتی اجزاء کے لیے ڈیزائن کی گئی ہے جو عمودی پوزیشن میں محفوظ طریقے سے پہنچایا جا سکتا ہے۔ حتمی مشین کے انتخاب سے پہلے ورک پیس کے طول و عرض اور وزن کی تصدیق کی جانی چاہئے۔
س: عمودی اور افقی اسٹیل پلیٹ شاٹ بلاسٹنگ میں کیا فرق ہے؟
A: ایک عمودی مشین پلیٹ کو بلاسٹنگ چیمبر کے ذریعے سیدھے مقام پر پہنچاتی ہے، جبکہ روایتی افقی مشینیں افقی رولر ٹیبل پر ورک پیس کو سہارا دیتی ہیں۔ مناسب ترتیب ورک پیس، ہینڈلنگ کے طریقہ کار، دستیاب فرش کی جگہ اور پروڈکشن لائن لے آؤٹ پر منحصر ہے۔
سوال: کیا مشین مل سکیل اور زنگ کو ہٹا سکتی ہے؟
A: ہاں۔ مشین کو مل سکیل، زنگ، ویلڈنگ کی باقیات اور سطح کے دیگر آلودگیوں کے لیے ترتیب دیا جا سکتا ہے۔ صفائی کی مطلوبہ سطح اور پیداوار کی رفتار ابتدائی سطح کی حالت اور دھماکے کے پہیے کی ترتیب پر منحصر ہے۔
سوال: کیا مشین Sa 2.5 سطح کی تیاری حاصل کر سکتی ہے؟
A: قابل حصول سطح کی صفائی سٹیل کی حالت، کھرچنے والے، دھماکے والے پہیے کی ترتیب، پہنچانے کی رفتار اور دیگر آپریٹنگ پیرامیٹرز پر منحصر ہے۔ اگر Sa 2.5 درکار ہے، تو اس کی وضاحت اس وقت کی جانی چاہیے جب مشین کو ڈیزائن اور حوالہ دیا جائے۔
سوال: کیا بلاسٹنگ کی رفتار کو ایڈجسٹ کیا جا سکتا ہے؟
A: ہاں۔ کنویئر کی رفتار کو ورک پیس کی حالت اور مطلوبہ سطح کے علاج سے ملنے کے لئے ایڈجسٹ کیا جاسکتا ہے۔ بھاری زنگ یا مل سکیل کو ہٹانے کے لیے کم ترسیل کی رفتار درکار ہو سکتی ہے۔
سوال: کیا مشین مختلف پلیٹ سائز پر عمل کر سکتی ہے؟
A: ہاں۔ کام کی چوڑائی، افتتاحی طول و عرض اور پہنچانے کا نظام مطلوبہ پلیٹ رینج کے مطابق ترتیب دیا جا سکتا ہے۔ انجینئرنگ کے جائزے کے لیے زیادہ سے زیادہ اور کم از کم ورک پیس کے طول و عرض فراہم کیے جائیں۔
سوال: کیا مشین کو پینٹنگ یا پرزرویشن لائن کے ساتھ ضم کیا جا سکتا ہے؟
A: ہاں۔ ان لیٹ اور آؤٹ لیٹ کنویرز کو فیڈنگ سسٹم، انسپکشن سٹیشنز، پینٹنگ کا سامان اور دیگر بہاو کے عمل سے مربوط کرنے کے لیے ڈیزائن کیا جا سکتا ہے۔
سوال: کوٹیشن کے لیے کونسی معلومات کی ضرورت ہے؟
A: براہ کرم سٹیل پلیٹ کی چوڑائی، لمبائی، موٹائی، وزن، سطح کی حالت، مطلوبہ صفائی کی سطح اور ہدف کی پیداواری صلاحیت فراہم کریں۔ تصاویر، ڈرائنگ اور موجودہ مواد کے بارے میں معلومات-ہینڈلنگ یا پروڈکشن لائن بھی مشین کی ترتیب کا تعین کرنے میں مددگار ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: عمودی اسٹیل پلیٹ شاٹ بلاسٹنگ مشین، چین عمودی اسٹیل پلیٹ شاٹ بلاسٹنگ مشین مینوفیکچررز، سپلائرز، فیکٹری